راهنمای صفر تا صد رتروفیت، سیمکشی و اتوماسیون ماشینآلات صنعتی (تراش، فرز و بورینگ) با PLC و CNC
مهر 18, 1405
کنترلر قلب تپنده هر ماشین ابزار است. یک کنترلر نوسازیشده به سیستمهای فیدبک سرعت بالا و درونیابی چندمحوره مجهز است که پردازش هندسی سریع قطعات پیچیده را ممکن میسازد:
- کنترلر زیمنس (Siemens Sinumerik): مدلهای نامآشنای ۸۰۸D برای ماشینهای پایه، ۸۲۸D برای فرز و تراشهای صنعتی با کارایی بالا، و سری پرچمدار ۸۴۰D SL جهت کنترل همزمان تا ۳۱ محور با قابلیت Look-Ahead پیشرفته و الگوریتمهای ضد لرزش (Advanced Surface).
- کنترلر فانوک (Fanuc): سریهای محبوب 0i-TF و 0i-MF با پردازندههای پرقدرت و ایمنی محیطی مثالزدنی در برابر نوسانات دما و گردوغبار صنعتی، همراه با انعطاف بالا در تعریف کدهای سفارشی (Macro B).
- کنترلر هایدنهاین (Heidenhain): انتخاب نخست قالبسازان دقیق جهت ماشینکاری سطوح پیچیده با بالاترین صافی سطح و پشتیبانی کامل از روتاری انکودرهای رزولوشن بالا.
- کنترلرهای اقتصادی بر پایه PC و GSK: گزینهای کاملاً توجیهپذیر و مقرونبهصرفه جهت ارتقای دستگاههای منوال (دستی) به سیستمهای دقیق CNC برای کارگاههای کوچک و متوسط.
۳. اتوماسیون یکپارچه خطوط تولید با برنامهنویسی انواع PLC
در کارخانجاتی که دارای زنجیرهای از فرایندهای پیوسته (فرمینگ، تزریق، انتقال، بستهبندی و پالتگذاری) هستند، هماهنگی اجزا بدون یک سیستم کنترلی متمرکز غیرممکن است. برنامهنویسی انواع PLC باید با رعایت اصول استاندارد مهندسی نرمافزار، ساختار ماژولار و تفکیک خطاها پیادهسازی شود:
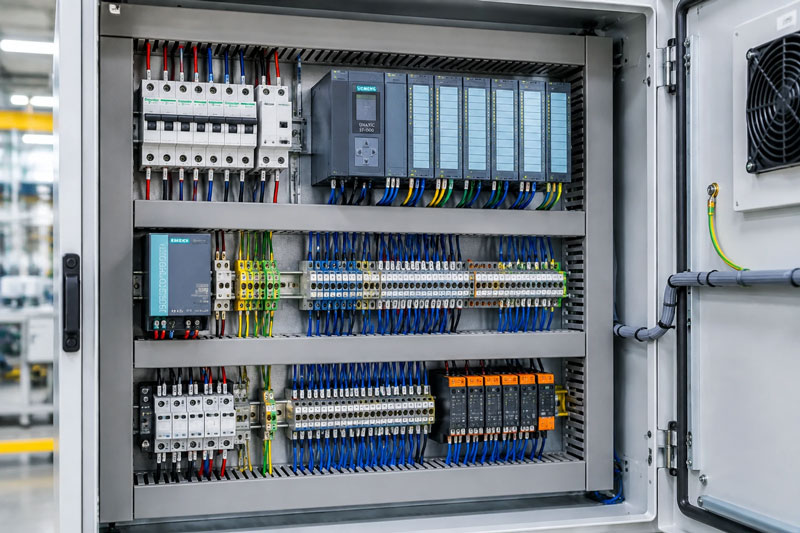
- زیمنس (Siemens S7-1200 / S7-1500): در بستر نرمافزاری پیشرفته TIA Portal؛ مناسب برای خطوطی با شبکهسازی گسترده پروفینت (PROFINET)، مدیریت ماژولهای ورودی/خروجی نامتمرکز (ET200) و ماژولهای ایمنی (Fail-Safe CPU) جهت توقف اضطراری خط بدون آسیب به ماشین.
- دلتا (Delta AS & DVP Series): کارآمد، مقرونبهصرفه و بسیار پایدار جهت خطوط مونتاژ، پرکنهای دارویی و غذایی و دستگاههای شرینک و بستهبندی، با هماهنگی عالی از طریق شبکه CANopen و Modbus TCP.
- اشنایدر، امرن و میتسوبیشی: مناسب جهت کاربردهای فوقسریع و زمانهای چرخه (Cycle Time) زیر چند میلیثانیه در خطوط مونتاژ الکترونیک و خطوط رباتیک.
تلفیق این پیالسیها با نمایشگرهای صنعتی (HMI) لمسی با گرافیک واضح، امکان نظارت لحظهای بر متغیرها، پایش راندمان شیفت کاری و ثبت دقیق تاریخچه آلارمها را در اختیار سرپرست کارخانه قرار میدهد.
۴. کنترل دینامیک و سنکرون محورها با سرووموتورها و اینورترها
دقت و نرمی حرکت قطعات مکانیکی مستقیماً به انتخاب و تیونینگ ادوات الکترونیک قدرت وابسته است:
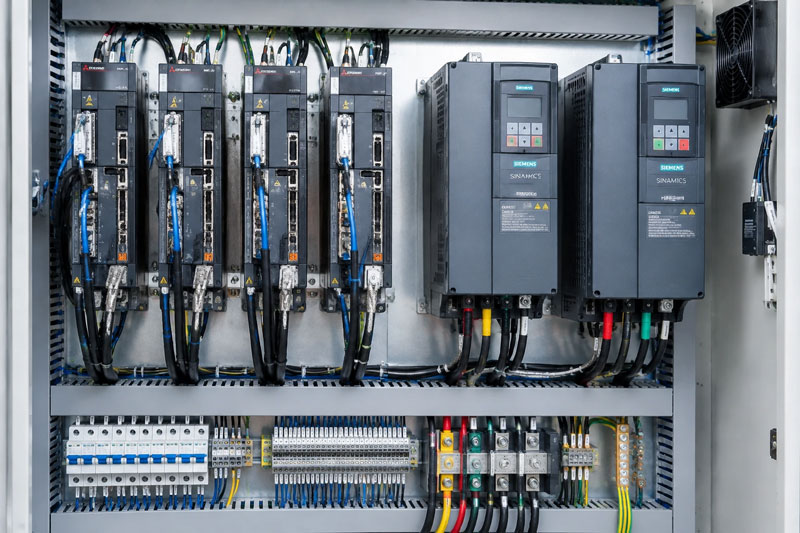
- سرووموتورها و سرودرایوها (Servo Drive): سیستمهای حلقه بسته (Closed-Loop) مجهز به انکودرهای ۲۳ بیتی با وضوح بالا، تضمینکننده توقفهای دقیق در کسری از ثانیه هستند. این تجهیزات در سیستمهای اره برش متحرک (Flying Shear)، فیدرهای دقیق پرس و محورهای همگام دستگاههای چندمحوره، تلرانس خطا را به صفر نزدیک میکنند.
- اینورترها یا درایوهای کنترل فرکانس متغیر (Inverter/VFD): حذف ضربههای هیدرولیکی در پمپها، مهار جریان هجومی هنگام استارت الکتروموتورهای سنگین و جلوگیری از شوکهای مکانیکی به گیربکسها و پولیها.
با اعمال روشهای کنترل برداری بدون سنسور (Sensorless Vector Control) و استفاده از کارتهای بازخورد انکودر (Closed-Loop Vector)، کنترل گشتاور کامل حتی در دور صفر موتور نیز به راحتی میسر میشود.
۵. اصلاح نقایص، کاهش مصرف انرژی و بهینهسازی برق صنعتی
بسیاری از صنایع، سالانه مبالغ هنگفتی را به دلیل عدم بالانس فازها، هارمونیکهای مخرب درایوها، افت ولتاژ شبکه و سوختن مکرر کارتهای الکترونیکی از دست میدهند. ارائه پیشنهادات و راهکارهای مناسب برق صنعتی و اتوماسیون شامل اقدامات ریشهای زیر است:
- اصلاح نقایص برقی و حذف نویزهای شبکه: تفکیک ارتینگ حفاظتی (PE) از ارت تمیز ابزاردقیق (TE)، استفاده از کابلهای شیلددار استاندارد و نصب چوکهای خط ورودی جهت حذف هارمونیکها.
- کاهش مصرف برق با درایوهای هوشمند: جایگزینی مکانیزمهای مکانیکی کنترل دبی (دمپرها و ولوها) با کنترل سرعت موتور از طریق اینورتر و تنظیم توان بر اساس بار واقعی، که قبض برق واحدهای موتوری را بین ۲۰ تا ۴۰ درصد کاهش میدهد.
- طراحی و مونتاژ تابلو برق مطابق استانداردهای بینالمللی: اجرای دقیق بر اساس نقشههای مهندسی EPLAN، استفاده از باسبارهای کامپکت، سیستمهای تهویه و خنککننده ضد غبار (Air Conditioner) و تفکیک ولتاژهای AC و DC.
۶. دستاوردهای پیادهسازی اتوماسیون برای صنایع کوچک و بزرگ
سرمایهگذاری در بهروزرسانی سیستمهای کنترلی، بازدهی ملموس و مستقیمی در شاخصهای تولیدی کارخانه دارد:
| حوزه ارتقا | سازوکار فنی در پروژه | خروجی عملیاتی و اقتصادی |
|---|---|---|
| کاهش مصرف برق | کنترل بهینه دور الکتروموتورها با اینورتر و بهینهسازی ضریب توان (PF) | افت ۲۵ تا ۴۰ درصدی مصرف برق دیماند و انرژی |
| کاهش تلفات تولید | پایش پیوسته ابزار، کنترل دقیق دما و حذف خطای انطباق با سروو | به حداقل رسیدن ضایعات متریال و قطعات نامنطبق |
| کاهش نیروی انسانی | جایگزینی فرآیندهای سنتی و دستی با توالیهای خودکار کنترلشده با PLC | کاهش خطای اپراتوری، هزینههای سربار و افزایش ایمنی |
| افزایش سرعت تولید | حذف مکثهای انتقال فرمان، افزایش شتاب مجاز محورها و بالارفتن راندمان خط | رشد چشمگیر تیراژ خروجی بدون توسعه فضای فیزیکی |
| افزایش بازده ماشینآلات | کاهش نرخ توقفهای ناخواسته خط (Downtime) و پایش پیشگیرانه سلامت خط | دستیابی به حداکثر شاخص بهرهوری کل تجهیزات (OEE) |
جمعبندی و نقشه راه همکاری مهندسی
تحول در کارخانه از تصمیمگیری برای عبور از سازوکارهای سنتی و اعتماد به راهکارهای مهندسی مدرن آغاز میشود. چه به دنبال راهاندازی و کالیبراسیون تخصصی یک دستگاه فرز CNC یا بورینگ تازه خریداریشده باشید و چه نیازمند بازطراحی جامع تابلوی برق، برنامهنویسی انواع PLC و سنکرونسازی سرووموتورها و اینورترها در یک خط بسته و پرسرعت، تخصص و تجربه تیم فنی نقشه راه موفقیت شماست.
با پیادهسازی استانداردهای مدرن برق صنعتی، خطوط تولید شما با کمترین ضایعات، کمترین مصرف انرژی، بالاترین سرعت و بیشترین بازدهی به کار خود ادامه داده و حاشیه سود پایدار کارخانه شما را در بازار تضمین خواهند کرد. نخستین گام، ارزیابی میدانی و دریافت پیشنهادات مهندسی متناسب با نیاز خط تولید شماست.