راهنمای جامع نصب و راهاندازی ماشینآلات صنعتی، اتوماسیون خطوط تولید و برنامهنویسی PLC
مهر 18, 1405راهنمای صفر تا صد رتروفیت، سیمکشی و اتوماسیون ماشینآلات صنعتی (تراش، فرز و بورینگ) با PLC و CNC
مهر 18, 1405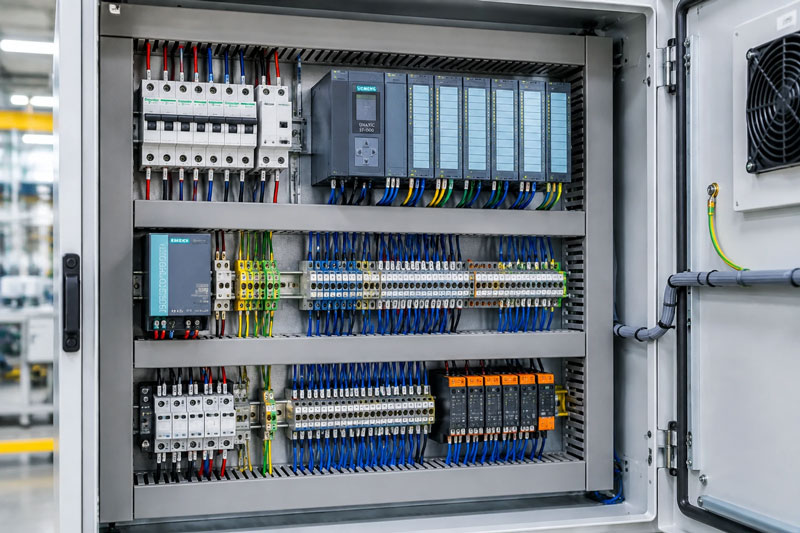
توسعه پرشتاب صنعت و نوسانات مداوم هزینههای انرژی و نیروی کار، مدیران واحدهای صنعتی را با یک چالش اساسی روبهرو کرده است: چگونه میتوان بدون خرید ماشینآلات جدید و صرف هزینههای سنگین دلاری، راندمان تولید را چند برابر کرد؟ پاسخ روشن این مسئله در نوسازی و اتوماسیون صنعتی خطوط تولید (Retrofitting)، برنامهنویسی پیشرفته PLC و استفاده از سیستمهای حرکتی دقیق نهفته است.
بسیاری از تجهیزات سنگین از جمله دستگاه بورینگ، انواع دستگاه فرز CNC و تراش صنعتی دارای شاسی و سازه مکانیکی فوقالعاده مستحکمی هستند؛ اما به دلیل فرسودگی کنترلر، آسیبدیدگی تابلوهای برق سنتی یا نبود سیستمهای ابزاردقیق، با افت راندمان، خطاهای ابعادی و مصرف بالای برق مواجهاند. اجرای اصولی نصب و راهاندازی انواع ماشینآلات صنعتی و جایگزینی سیستمهای فرسوده با فناوریهای مدرن کنترل حرکت، جان تازهای به پیکره کارخانجات میدمد.
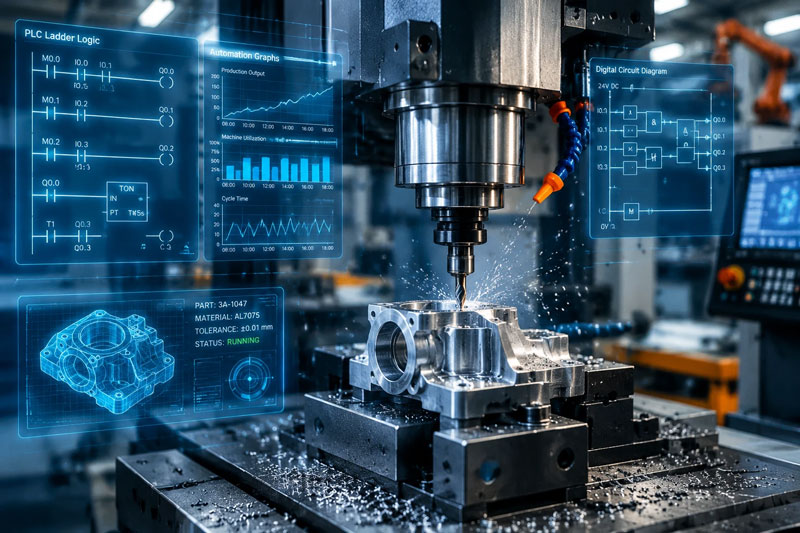
۱. اورهال الکتریکی و راهاندازی ماشینآلات سنگین برادهبرداری (فرز، تراش و بورینگ)
ماشینآلات سنگین و بزرگمقیاس برادهبرداری مانند بورینگهای افقی و عمودی، ستون فقرات صنایع قطعهسازی، نفت، گاز و پتروشیمی هستند. هر ساعت توقف ناخواسته این تجهیزات، زیان مالی هنگفتی به دنبال دارد.
مراحل تخصصی ارتقا و راهاندازی:
- بررسی و کالیبراسیون محورها: اندازهگیری لقی، خطای انطباق خطکشهای نوری (Optical Scales) و انکودرهای حرکتی بهمنظور دستیابی به دقتهای در حد صدم و هزارم میلیمتر.
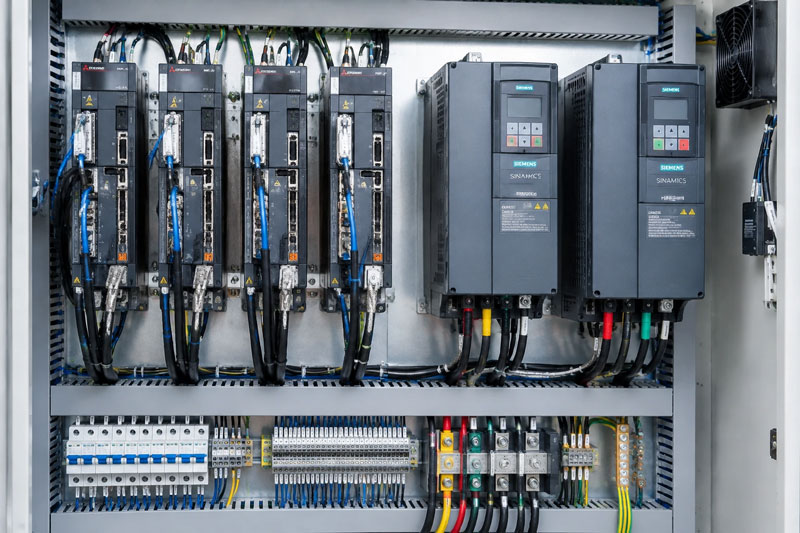
- جایگزینی تابلو برق فرسوده با تابلوهای استاندارد صنعتی: حذف رلههای قدیمی، کنتاکتورهای غیرایمن و کابلکشیهای تنیده با رعایت کامل استانداردهای ایمنی، ارتینگ، و شیلدینگ در برابر امواج الکترومغناطیسی (EMC/EMI).
- تست تحت بار (Load Test): تحلیل لرزش، بررسی حرارت اسپیندل و بهینهسازی گشتاور محورها زیر سنگینترین شرایط برادهبرداری.
پیادهسازی این اقدامات روی انواع ماشین تراش CNC و دستگاه فرز CNC، پایداری ابعادی قطعه کار را تا ۱۰۰ درصد تضمین میکند و از خرابیهای ناگهانی ابزار و شفت جلوگیری مینماید.
۲. رتروفیت و اجرای سیستمهای کنترل CNC روز دنیا
یکی از مؤثرترین روشهای ارتقا، تجهیز دستگاههای قدیمی به انواع کنترلرهای CNC پیشرفته است:
- کنترلر زیمنس (Siemens Sinumerik 808D / 828D / 840D SL): ارائهدهنده بالاترین سرعت پردازش بلاکهای G-code، قابلیت شبیهسازی سهبعدی و جبرانسازی نرمافزاری خطای گام پیچ (Pitch Error Compensation).
- کنترلر فانوک (Fanuc Series 0i): مقاومت خارقالعاده در شرایط سخت کارگاهی و محیطهای گرم و مرطوب، با پشتیبانی کامل از ماکروهای سفارشی.
- کنترلرهای هایدنهاین (Heidenhain): انتخاب بیرقیب برای فرزکاریهای سرعتبالا (HSC) و صنایع قالبسازی دقیق با سطوح مقعر و پیچیده.
- کنترلرهای اقتصادی بر پایه PC و GSK: گزینهای بهصرفه با راهاندازی سریع برای کارگاههای کوچک و ماشینهای صنعتی سبکتر.
با تعویض سیستم کنترل و اتصال آن به انکودرهای با رزولوشن بالا، دستگاه قدیمی با هزینهای کسری از خرید یک ماشین نو، به دقتی برابر با استانداردهای روز جهانی میرسد.
۳. هوشمندسازی کارخانجات با برنامهنویسی انواع PLC
در یک کارخانه مدرن، هماهنگی بینقص میان بخشهای ورودی، فراوری، بستهبندی و پالتگذاری بر عهده کنترلکنندههای منطقی قابلبرنامهریزی است. برنامهنویسی انواع PLC باید اصولی، ماژولار و مبتنی بر معماری عیبیابی آنی پیادهسازی شود:
- زیمنس (Siemens TIA Portal): برنامهنویسی سریهای S7-1200 و S7-1500 با ساختار استاندارد IEC 61131-3 به زبانهای LAD, FBD, SCL جهت پروژههای پیچیده و کنترل توابع ایمنی (Fail-Safe).
- دلتا (Delta): پرکاربردترین پلتفرم در ماشینآلات صنعتی سبک و نیمهسنگین، از قبیل دستگاههای تزریق پلاستیک، فرمینگ، شرینک پک و پرکنها.
- اشنایدر، امرن و میتسوبیشی: برای خطوط پرسرعت و شبکههای توزیعشده با قابلیت پاسخدهی میلیثانیهای به ورودیهای دیجیتال و آنالوگ.
طراحی رابط گرافیکی (HMI) ارگونومیک، نمایش نمودارهای فرایندی و ثبت سوابق خطاها، دسترسی اپراتور به خط را بسیار ساده و زمان توقف تولید برای کشف نقص را به حداقل میرساند.
۴. کنترل دینامیک محورها با سرووموتورها و اینورترها
دقت موقعیتیابی و کنترل سرعت موتورها نقشی اساسی در کیفیت خروجی کارخانه دارند:
- سرووموتورها و سرودرایوها (Servo Systems): برای جابهجاییهای فوقسریع و توقفهای بدون خطا در زوایای میکرونی. پیادهسازی همگامسازی حرکتی (Electronic Camming) میان چندین محور مستقل بدون ارتباط فیزیکی یا مکانیکی، استهلاک دندهها و تسمهها را از میان میبرد.
- اینورترها و درایوهای کنترل فرکانس (VFD): کنترل شتاب استارت و استپ الکتروموتورهای سنگین پمپها، کمپرسورها، نوار نقالهها و فنها، جریانهای هجومی زمان راهاندازی را حذف کرده و مانع ضربههای مکانیکی بر کوپلینگها میشود.
تنظیم بهینه پارامترهای کنترل موقعیت، تنظیم فیلترهای نویز و اتصال مقاومتهای ترمز مناسب، پایداری خطوط را در طول شیفتهای مداوم تضمین مینماید.
۵. راهکارهای جامع برق صنعتی و اصلاح ریشهای نقایص خط
بخش اعظمی از توقفهای ناگهانی کارخانجات ناشی از اشکالات ریشهای و پنهان در شبکه برق است. ارائه پیشنهادات و راهکارهای مناسب برق صنعتی و اتوماسیون شامل موارد زیر است:
- اصلاح نقایص برقی و خطاهای نویز: حذف اثرات هارمونیکهای ناشی از درایوهای صنعتی با نصب فیلترهای ورودی (Line Reactor) و چوکهای مغناطیسی.
- طراحی و مونتاژ تابلوهای توزیع و فرمان استاندارد: با چینش منظم، ترمینالبندی تفکیکشده، شمارهگذاری دقیق سیمها و مستندسازی نقشههای الکتریکی در نرمافزار EPLAN.
- بهبود سیستمهای پایش و حفاظت ایمنی: نصب رلههای حفاظت خطای زمین، کنترل فاز، سوئیچهای اضطراری چندسطحی و سیستمهای تهویه و خنککننده اختصاصی برای تابلوهای برق پرحرارت.
۶. تحلیل تأثیرات اتوماسیون بر سودآوری و بهرهوری کارخانجات
پیادهسازی یکپارچه اتوماسیون، ارتقای ماشینآلات و تنظیمات تخصصی درایوها مزایای زیر را برای صنایع بزرگ و کوچک به همراه دارد:
- کاهش مصرف برق: استفاده از اینورتر برای کنترل سرعت دور موتورها بر مبنای بار واقعی، موجب کاهش ۲۰ تا ۴۵ درصدی توان مصرفی الکتروموتورها و بهبود ضریب توان شبکه کارخانه میشود.
- کاهش تلفات و ضایعات: حذف خطاهای مکانیکی و تضمین دقت تکرارپذیر به کمک سرووموتورها و پردازندههای PLC، نرخ قطعات معیوب را نزدیک به صفر میرساند.
- کاهش وابستگی به نیروی انسانی: خودکارسازی توالیهای کاری و مانیتورینگ متمرکز، نیاز به اپراتوری دستی و خستهکننده را حذف کرده و خطای انسانی در تنظیم متغیرها را برطرف میسازد.
- افزایش سرعت تولید: حذف تاخیرهای ناشی از پاسخ مکانیکی، انتقال روان اطلاعات میان بخشها و حرکت هماهنگ محورها، نرخ خروجی قطعه در دقیقه را بهشدت بالا میبرد.
- افزایش بازده انواع خطوط و ماشینآلات: کاهش زمان تعمیرات اضطراری (MTTR)، افزایش میانگین زمان بین خرابیها (MTBF) و بهبود چشمگیر شاخص اثربخشی کلی تجهیزات (OEE).
جمعبندی و نقشه راه همکاری مهندسی
سرمایهگذاری روی اتوماسیون صنعتی و برق هوشمند، سریعترین مسیر برای عبور از روشهای سنتی و دستیابی به تولید ناب است. راهاندازی اصولی تجهیزاتی نظیر دستگاه بورینگ، فرز و تراش CNC و همچنین برنامهنویسی انواع PLC همراه با تنظیمات دقیق سرووموتورها و اینورترها، بهرهوری کارخانجات را متحول ساخته و مسیر سودآوری پایدار را هموار میسازد.
اجرای این فرآیند با بازدید میدانی، تحلیل فرایند، ارائه نقشه مدون ارتقا و در نهایت پیادهسازی و تستهای استاندارد محقق میگردد تا بدون وقفه در برنامه تولید، خط شما به بالاترین سطح فناوری روز تجهیز شود.